年度爆品|滑!稳!省!中走丝一次搞定,世界级客户认证!
发布者:安美集团
发布日期:
阅读量:190次

衡量一个中走丝车间的综合效益,除了看表面的加工单价,更要看那些藏在暗处的“隐性损耗”:
❌ 因为漏电导致大件在终点前报废的材料成本
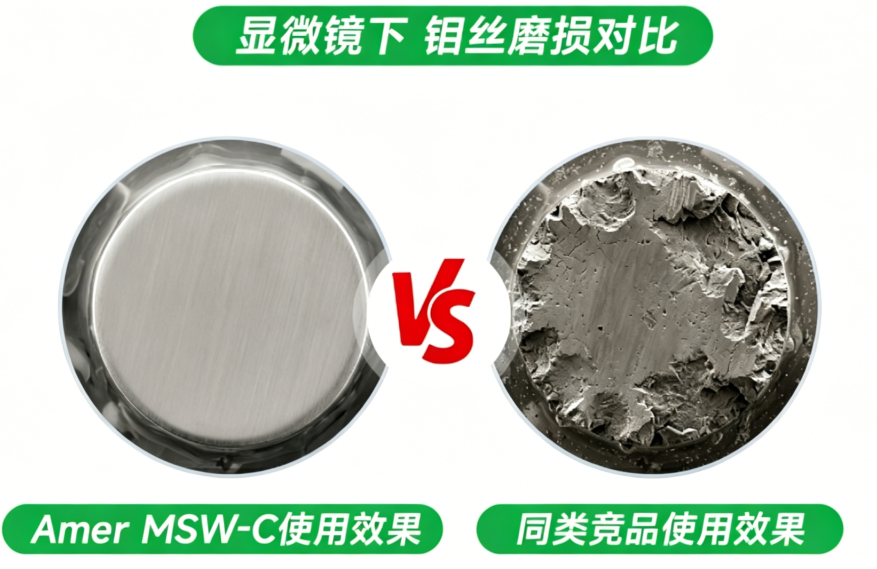
❌ 钼丝磨损过快带来的频繁换丝成本
❌ 切削液变质发黑的频繁换水成本
❌ 因为工作液伤手刺激导致的一线员工流动成本
……
这些看似独立的问题,其根源往往都指向同一个核心——切割液。
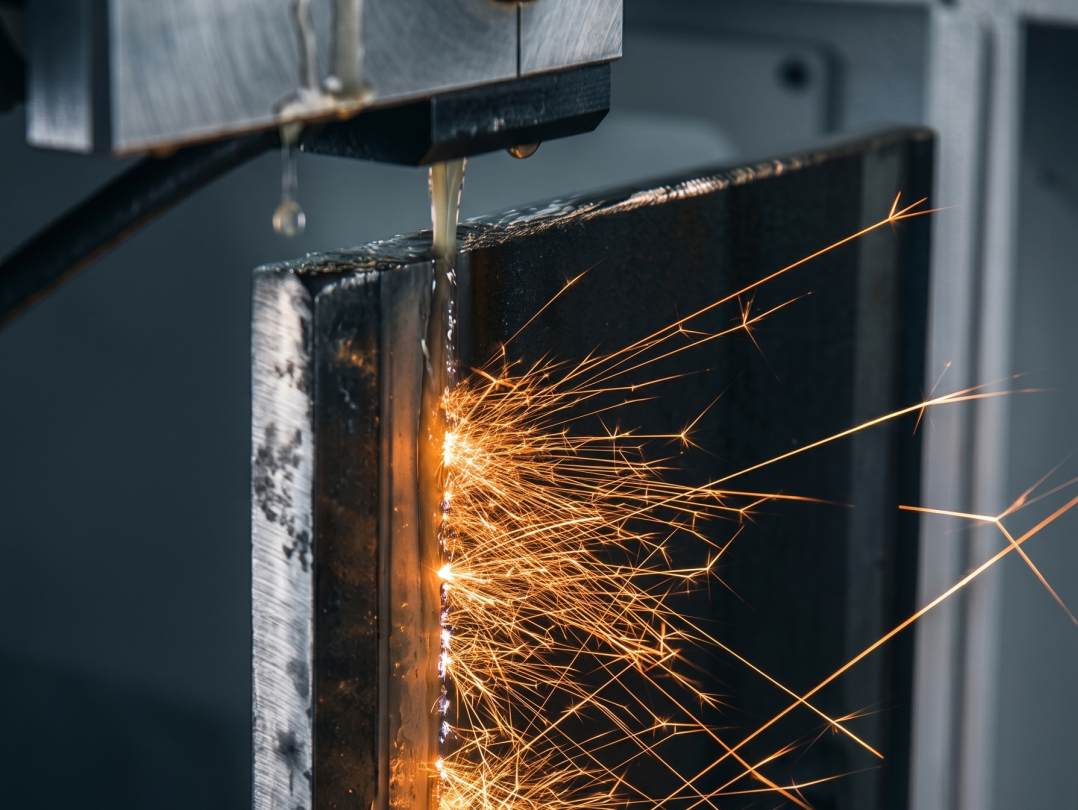
作为工业润滑与化学品领域的专业生产商及服务商,安美立足于车间一线实际工况,针对中走丝加工的三大核心应用场景,正式推出中走丝切割液矩阵方案,协助企业通过精准选型实现综合效益的最大化。
(以下简称“MSW-Z、MSW-C、MSW-D”)
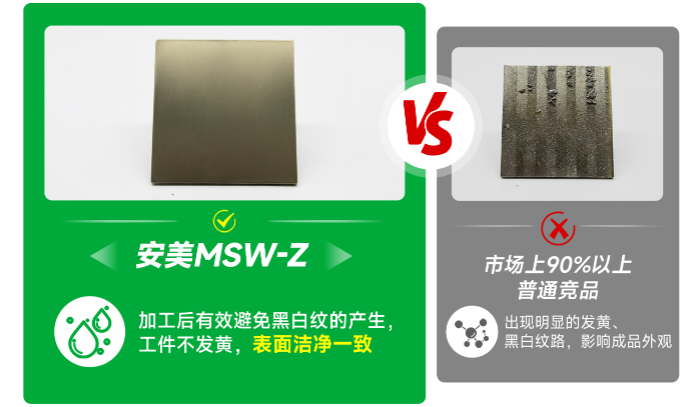
如果您使用的是正压机型,且对工件表面纹路和高光洁度有着严苛要求,MSW-Z 就是您的不二之选。
MSW-Z 具备优异的放电间隙成膜润滑性,能有效消除修刀时的黑白纹,使工件表面光滑完整,大幅提升成品的外观质感。
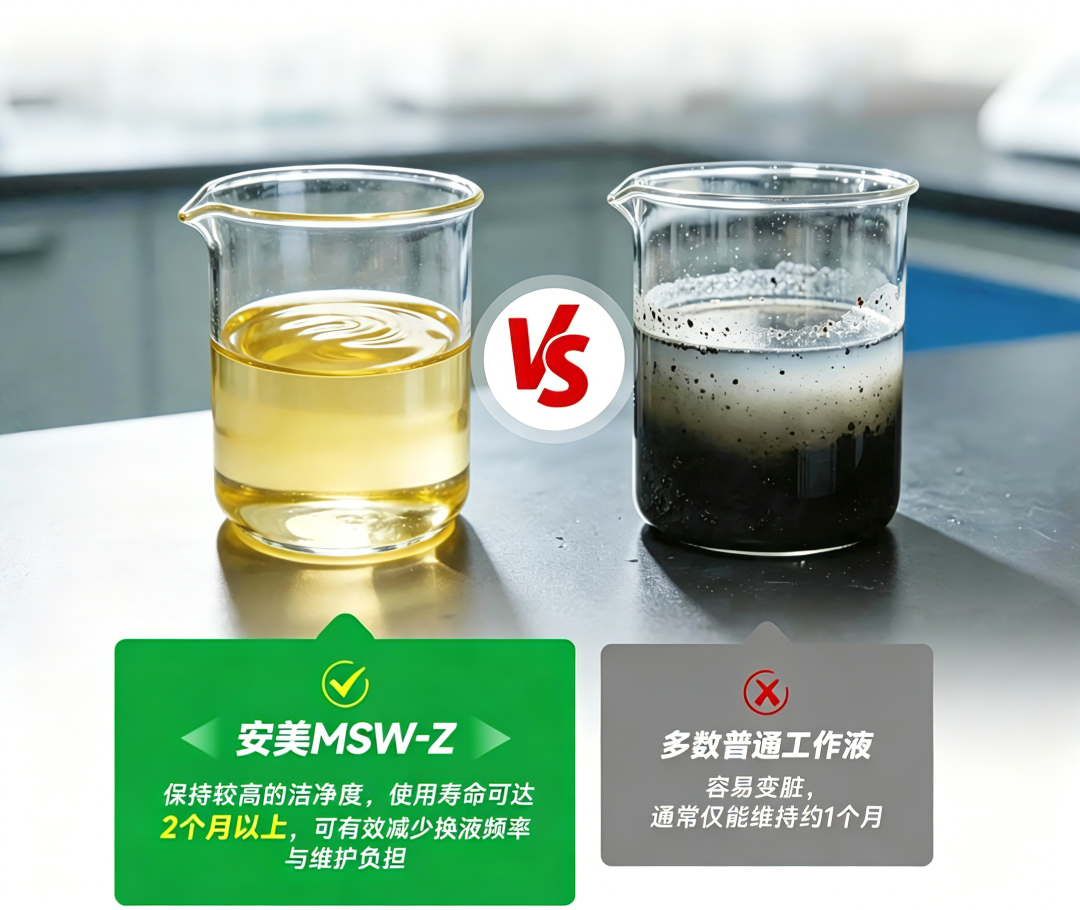
MSW-Z 性能长效稳定,不长霉、不结块。长久使用依旧能保持工作液清澈通透,彻底告别车间黑臭困扰。
品质就是生命
MSW-Z专为正压放电工艺研发
具备优异的放电导电性
软料修刀不发黄
不产生水纹/黑白纹
面对高难度、超厚件以及高昂的钼丝消耗消耗,MSW-C凭借硬核的技术参数为企业开源节流。
MSW-C 专为大型工件定制研发,精准管控工作液导电率,有效抑制高工件切割漏电,确保放电能量集中。
支持“割一修四”工艺,让中走丝加工轻松达到严苛尺寸精度与表面粗糙度标准。
突破1000mm高工件加工瓶颈,避免切割失控,保障大厚度零件垂直度与表面均匀一致
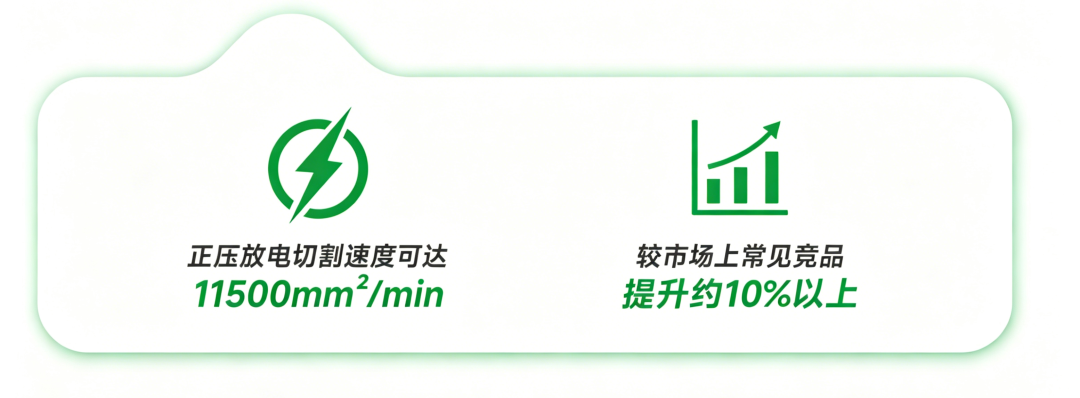
在维持8000-20000mm²/min 的高速加工状态下,依然能确保钼丝张力稳定,大幅减少断丝风险,从源头降本。
长效就是核心
MSW-C专为长效高速中走丝研发
工作液导电率低,不漏电
可满足割一修四超高精密加工
针对大批量订单、高负荷加工等需要极高生产效率的工况,MSW-D展现出了卓越的放电性能。
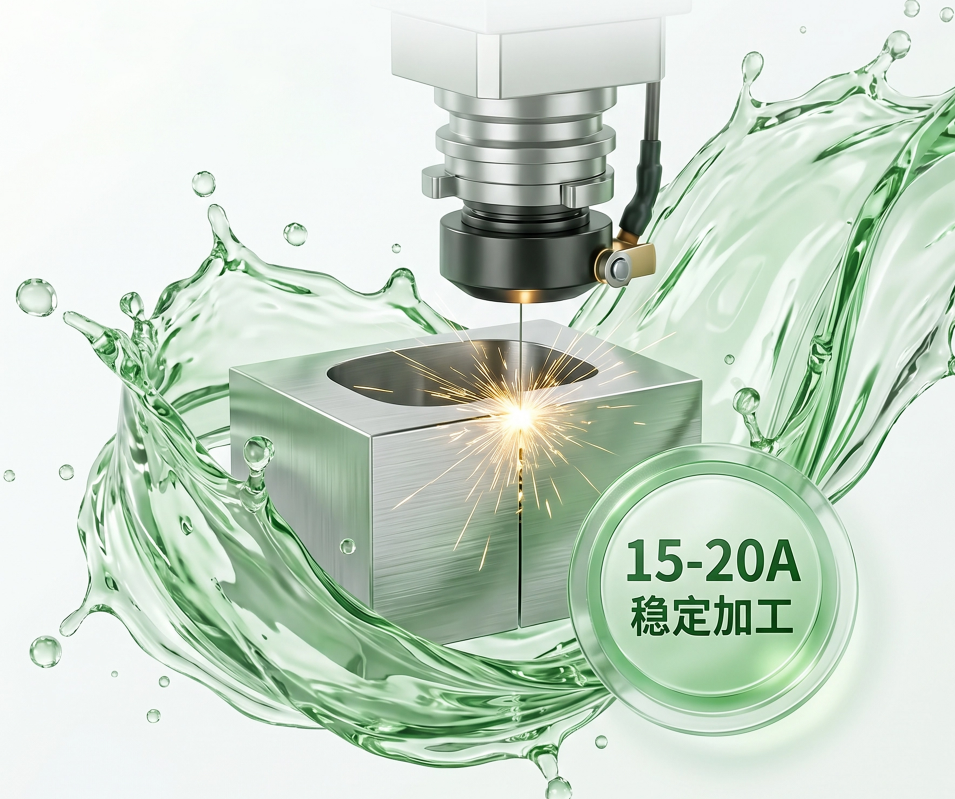
能够轻松承载15-20A的大电流稳定加工,实现无惧开粗。
既能满足大电流快速开粗的强劲需求,又能兼顾精密修刀时的细腻表面要求,让工艺切换自如。
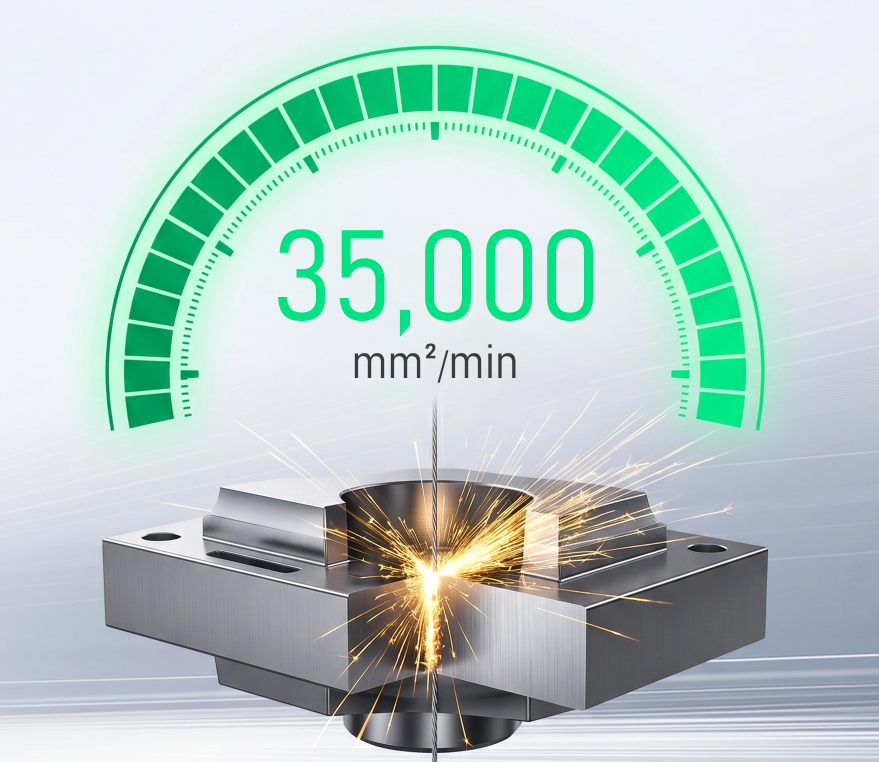
专门针对高电流、负压工况深度优化,加工速度高达35000mm²/min,可大幅缩短加工周期,提升车间整体产能。
MSW-D 具备惊艳的排渣和悬浮性能,强力开粗时能将大量金属残渣迅速排出切缝,避免零件因残渣堆积而重熔、卡死或与基体“焊死”,确保零件顺畅完整落料。
速度就是产值
MSW-D 专为大电流高效率加工研发
承载15-20A强力放电
速度直达35000mm²/min
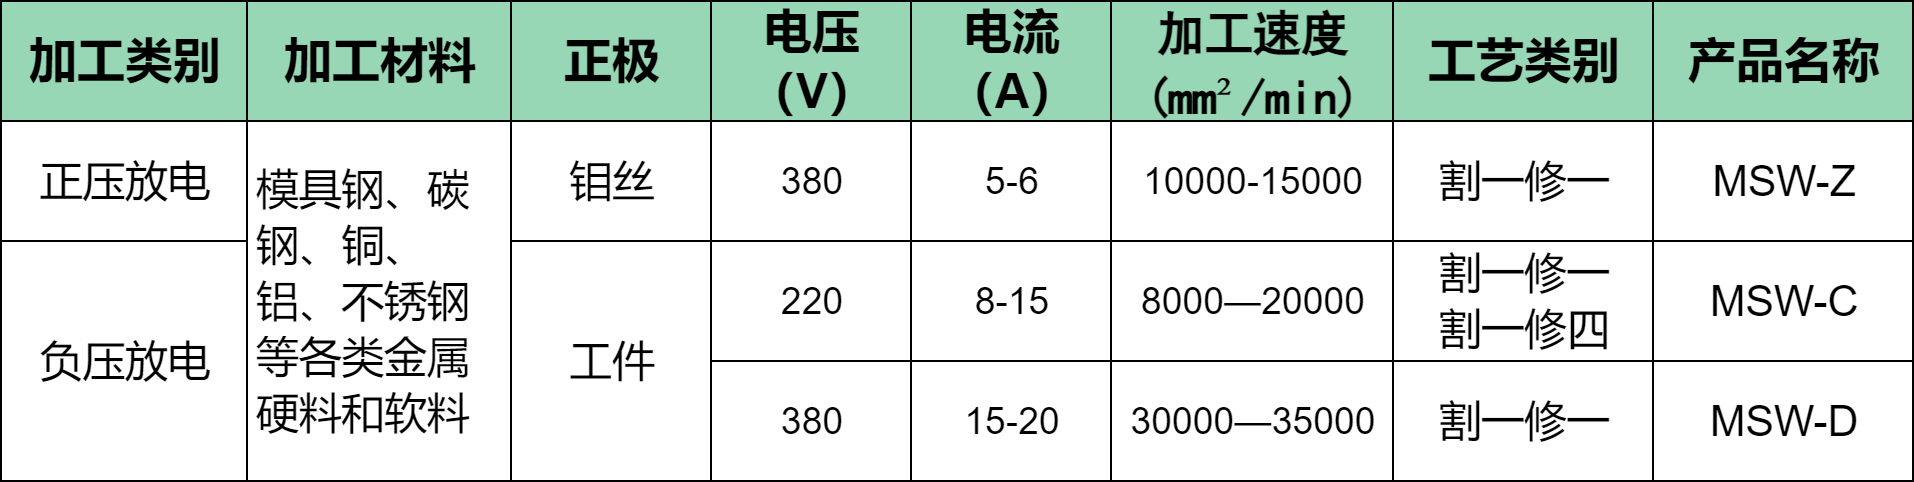
为了让您一目了然,我们整理了这三款产品的精准对标矩阵:
安美中走丝切割液矩阵方案
致力于用精细化选型协助企业攻克加工瓶颈
全面实现提质增效