衡量一个中走丝车间的用液成本,别只盯采购单价。
真正吃掉利润的,是那些没出现在报价单上的损耗:
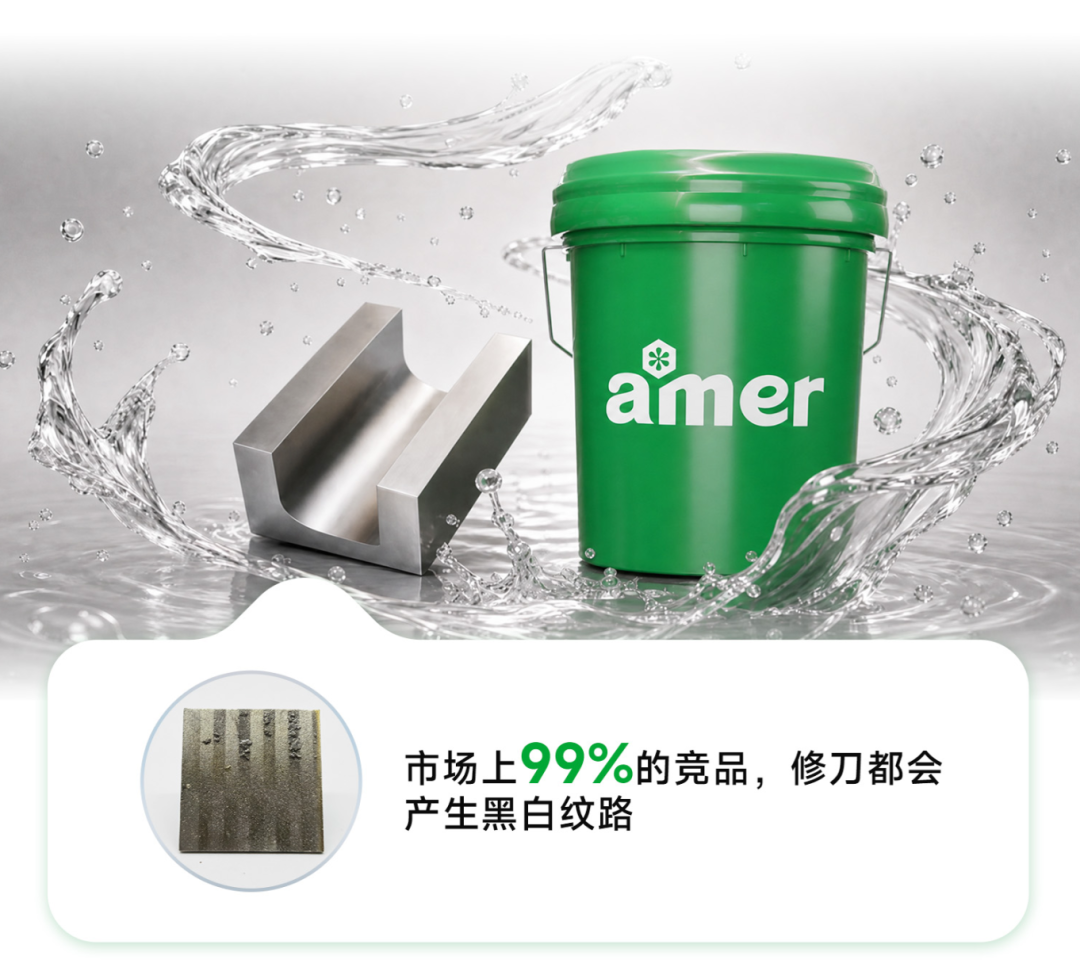
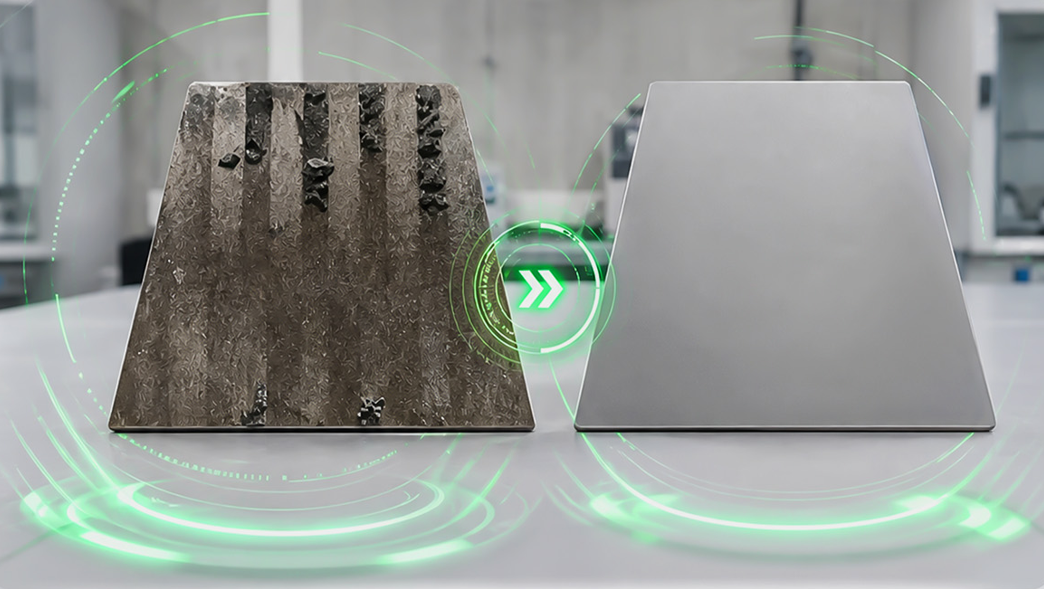
❌修刀发黄、起黑白纹,工件直接判废
材料成本 + 前面几道工序的工时,一起打水漂
❌工件下机就锈,还要二次防锈
药剂再买一遍,人工再走一遍
❌工作液一两个月就发黑,停机换液、掏箱清洗
停机时间 + 清洗人工 + 产能损失
❌大电流用液量大、衰减快,一桶接一桶地补
单件用液成本根本压不住
.......
工件报废、二次防锈、停机换液、用液超支......这些看似不相关的问题,追下去其实是指向同一个核心——切割液
安美作为工业润滑与化学品领域的专业生产商及服务商,立足车间真实工况,针对中走丝的常见问题推出切割液矩阵方案,以精准选型,助力企业实现综合效益最大化。
SF332|适配无忧,效果更优
特殊机型带来的麻烦往往很具体:软料修刀出黑白纹、工件下机就生锈、必须配纯净水、工作液变黑导致频繁停机。
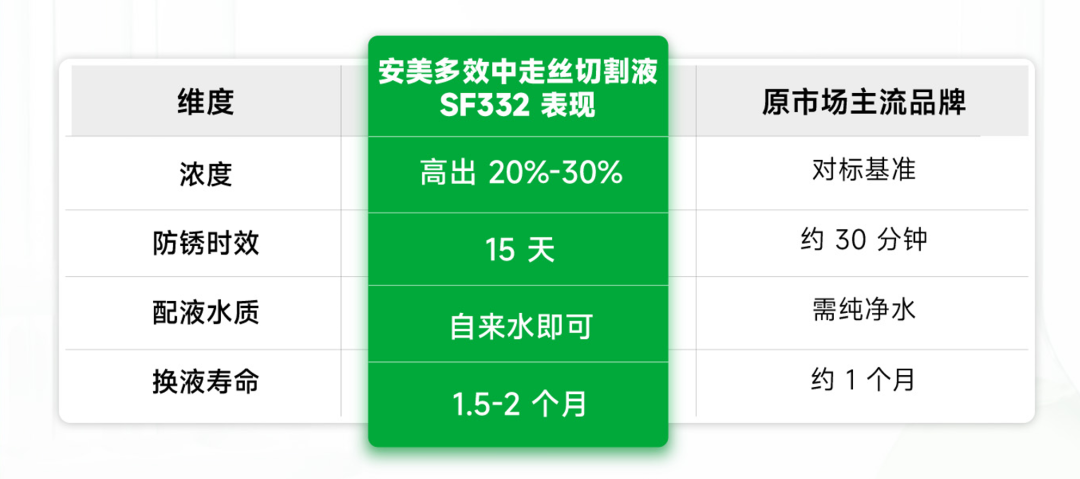
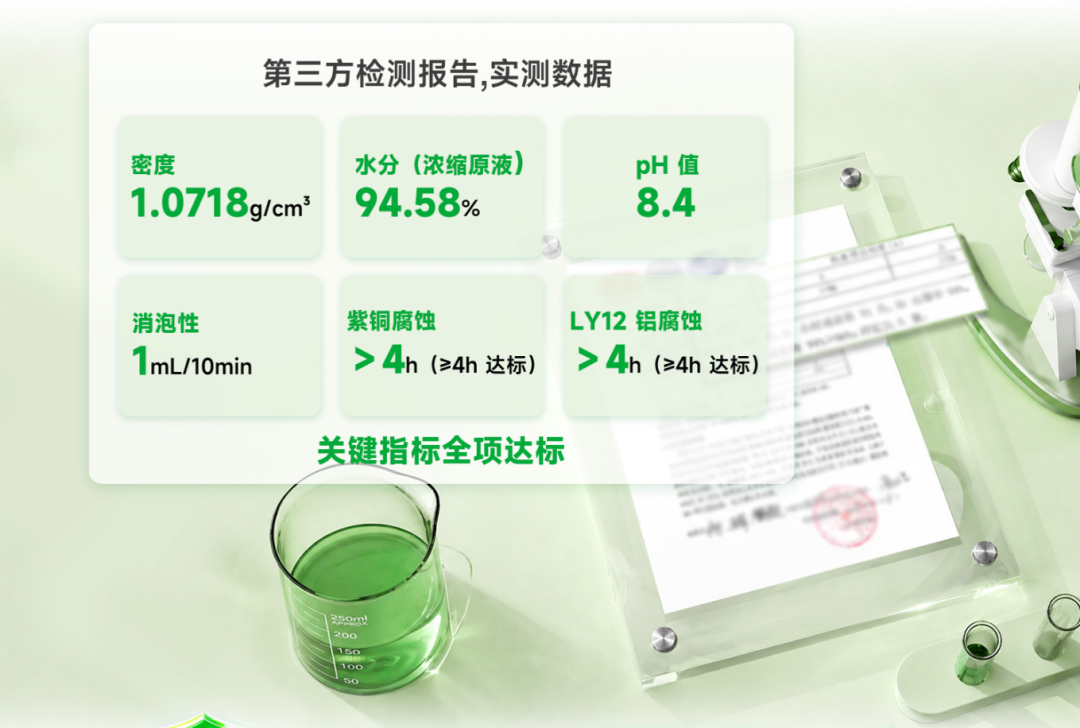
SF332 专为这类适配难题研发——软料修刀不留黑白纹、不发黄,加工件外观达标,良品率与交期更有保障;工件防锈时效可达 15 天,检验、周转、入库不用抢时间,减少二次防锈处理与返工;自来水即可配液,不用额外采购纯净水或配置净水设备;工作液不易变黑,换液寿命≥2个月,约为行业常见换液周期的2倍。
不再受制于单一品牌报价,长期用液成本更可控,模具内框配合精度问题一并改善
SF333|长效稳定,高端首选
高端负压机型的要求更苛刻:废渣一悬浮就二次放电,工件发黄发黑,两个月就得换一次液,停机清洗水箱的人工成本比液本身还高。
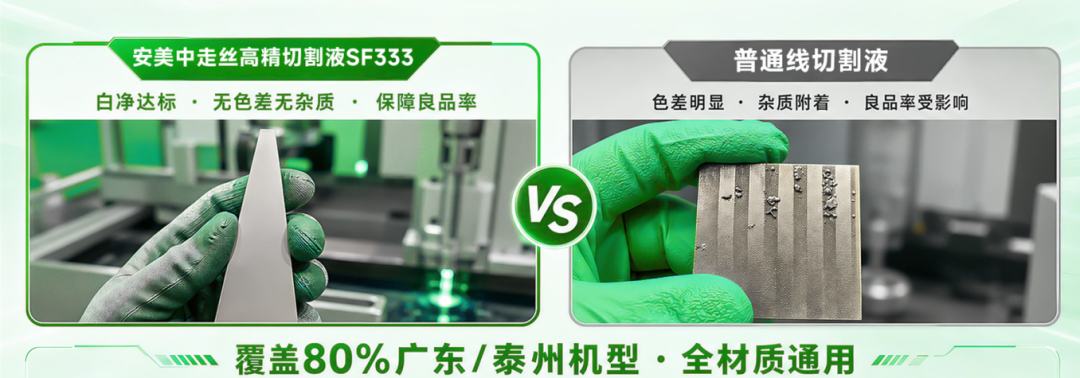
SF333 专为这类机型研发——废渣快速沉降,加工件达到高端白净标准,无杂质色差;材质与机型兼容性覆盖LY12铝、紫铜、钛合金、稀有金属及高硬度模具钢。它最硬的一项指标是换液周期:换液寿命达市面平均水平的 3-6 倍,半年换液一次,期间只补液、不换槽,无需纯水,自来水稀释即可。
性能靠数据说话——已在新能源制造标杆企业、中走丝设备头部品牌长期规模化采用。
SF336|大电流强芯,一机两用
大电流的难点不在"割不动",而在"割完不好看"——加工件易发黄、效率提升空间有限、用液量大且衰减快。
SF336 的解法是把"清洗"和"防锈"同时做到位:强效清洗力应对碳烧结,高端防锈剂复配应对快速氧化,只用自来水配液就能割得又白又净。这两项单独做好不难,同时达标才是大电流场景的技术门槛。
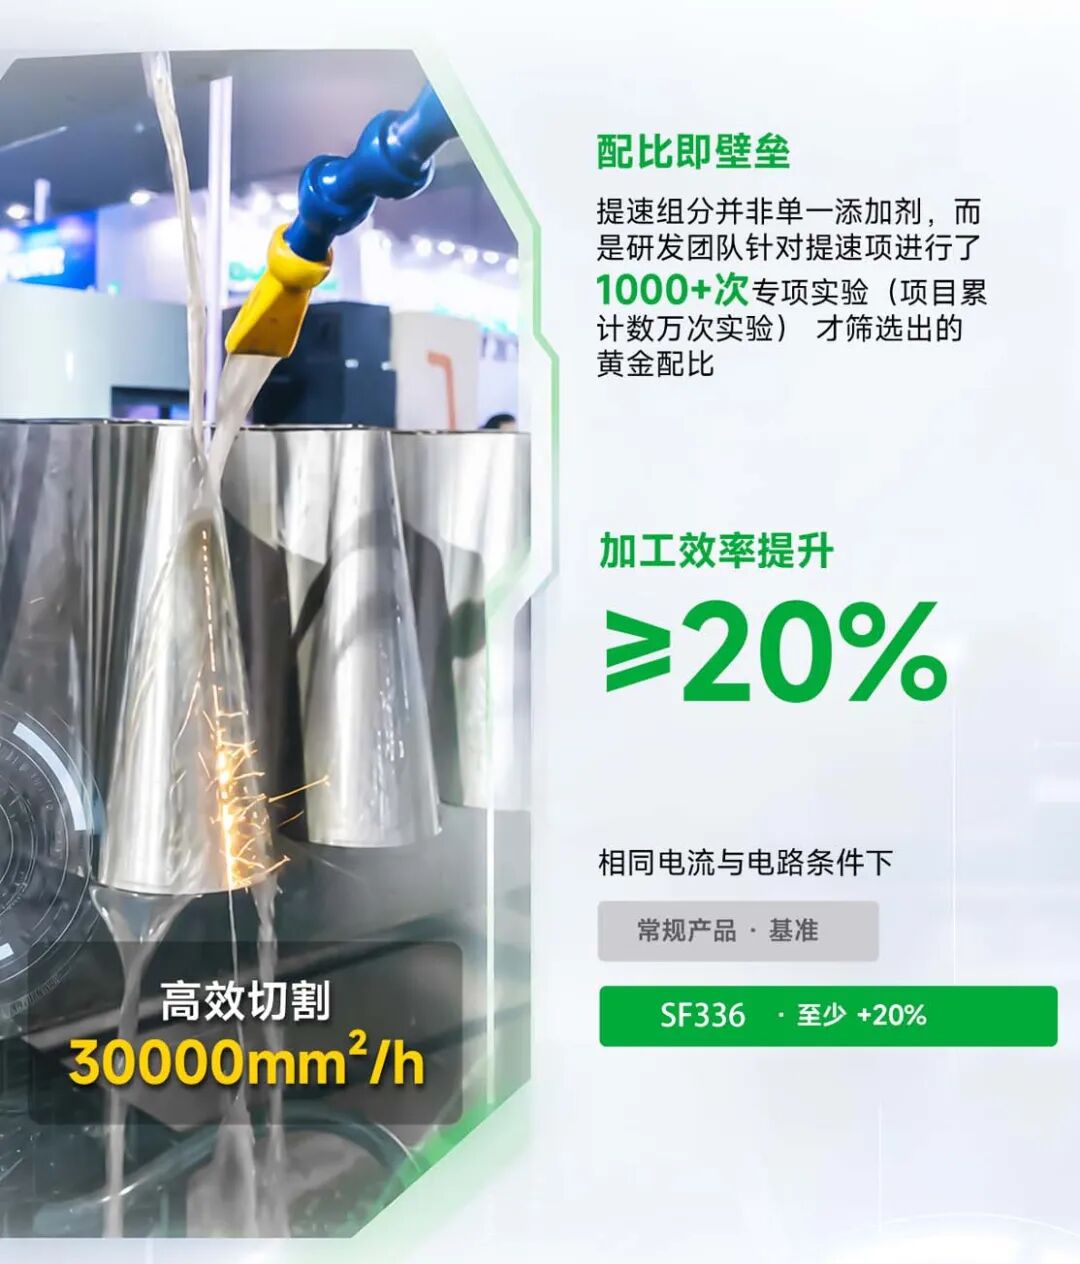
效率上,在相同电流与电路条件下,加工效率提升 ≥20%,高效切割可达 30000mm²/h;这组提速配比来自 1000+ 次专项实验筛选。
更省的是"一机两用":同时支持快走丝与中走丝修刀,客户不用更换设备,用现有快走丝就能拿到中走丝级的加工精度,采购与设备投入直接省一半。
三款怎么选,一张表看明白
三款同属电火花线切割(中走丝)用液,选型可依据——工况卡在哪
▸ 软料修刀、怕生锈、不想备纯水 → SF332
▸ 高端负压机、想少换液少停机 → SF333
▸ 大电流、想提效还想省设备 → SF336
不确定自己的工况适合哪一款?
把设备型号、加工材质和当前换液周期告诉我们,
服务工程师1V1为你出方案。