铜铝加工问题频出?也许就差这一款切削油!

发布者:安美集团 发布日期: 阅读量:729次

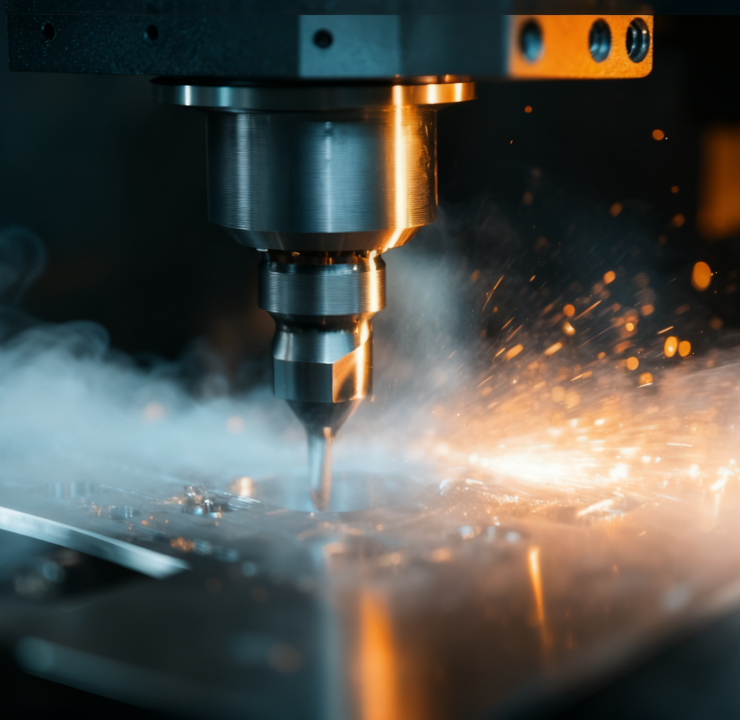
在精密制造行业中,铜铝等有色金属的加工一直是个技术难点。刀具磨损快、工件表面光洁度不达标、车间油雾弥漫、材料腐蚀变色……

这些问题不仅影响生产效率,更直接推高了生产成本。许多企业尝试了多种解决方案,却依然在质量与成本的平衡中艰难前行。

91.png

刀具磨损

92.png

工件表面划伤

93.png

油雾弥漫

94.png

材料腐蚀

01

别让切削油,拖了生产的后腿

传统切削油总试图面面俱到,结果往往处处将就。而在安美环保切削油C20HS的研发逻辑里,只专注做一件事:让铜铝加工变得更简单、更高效、更可控。

润滑,从“够用”到“耐用”

通过优化极压添加剂体系,在铜铝表面形成稳定且强韧的润滑层,使刀具在高速连续加工中仍能得到充分保护。某客户的实际数据显示,刀具寿命从5天延长至12天,降本直接可见。

油雾,从“治理”到“预防”

传统思路是在油雾产生后加强抽风,而安美环保切削油C20HS在配方中添加油雾沉降剂,配合高闪点设计,从源头抑制油雾生成,改善工人作业环境。

冷却,从“降温”到“稳质”

铜铝散热快,但也因局部高温易导致微观变形。安美C20HS通过均衡的冷却性能,在快速带走热量的同时保持加工温度稳定,保障加工精度,支持连续作业。

安全,从“不腐蚀”到“真兼容”

市场上不少切削油宣称“适用于有色金属”,却仍含少量活性成分。安美C20HS坚持无硫、无磷、无氯配方,真正避免铜、铝表面氧化变色隐患。

95.jpg
96.jpg

02

 在对比逻辑里,打破“够用就行”的平衡

与市场上宣称“亦可用于有色金属”的竞品相比,安美C20HS的领先不是单点的,而是构建了一个在润滑性、环保性、安全性等维度下难以逾越的系统性屏障:

①PB值、PD值均高于行业竞品值,应对突发重载切削更从容;

②闪点更高,高温工况更安全;

③配方不含硫、磷、氯,避免铜铝腐蚀。

对比指标

安美C20HS

竞品

40℃运动粘度,mm2/s

19

19.3

PB值,kg

44

40

PD值,kg

160

126

黄铜铜片腐蚀

1a

1a

闪点,℃

186

184

97.png
98.png

安美环保切削油C20HS的优势并不止在于产品本身,而是在于其与有色金属加工工艺的深度适配,提供了现代加工问题所需要的系统性解决方案:

1、不追求"万能",而专注"专用";

2、不仅考虑加工效果,更关注车间生态;

3、从总成本角度评估,而非看采购单价。

选择专业切削油,选择的不只是一款产品,更是一种可持续的生产理念,在保障加工质量的同时,也守护着操作人员的健康与车间环境的清洁,这正是安美给现代制造行业带来的温度与智慧。

编辑 | wei
爆品推荐

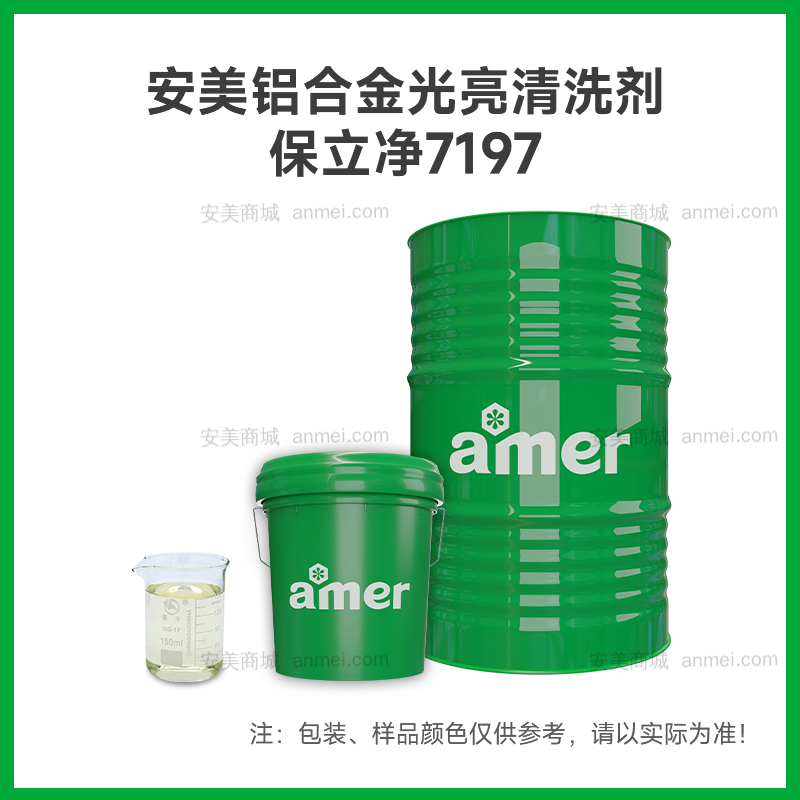
安美铝合金光亮清洗剂-保立净7197 25KG/罐-200KG/桶-1000KG/千升桶

安美铝合金光亮清洗剂-保立净7197是水基环保清洗剂,无色或微黃色透明液体。无或轻微肥皂气味。相对密度(20 ℃±4℃)1.05~1.15,弱酸性水溶液,无毒,弱腐蚀性。用于超声波清洗铝合金上的冲压油、防锈油、油污灰垢等,使用效果佳。在任何温度或者浓度下使用都不影响产品的清洁度和光泽度。自带缓蚀功能。长时间直接接触,对皮肤角质层有刺激,长期使用需戴安全手套,产品不含有国家明文规定之有害物质。适用于手动清洗或超声波清洗。

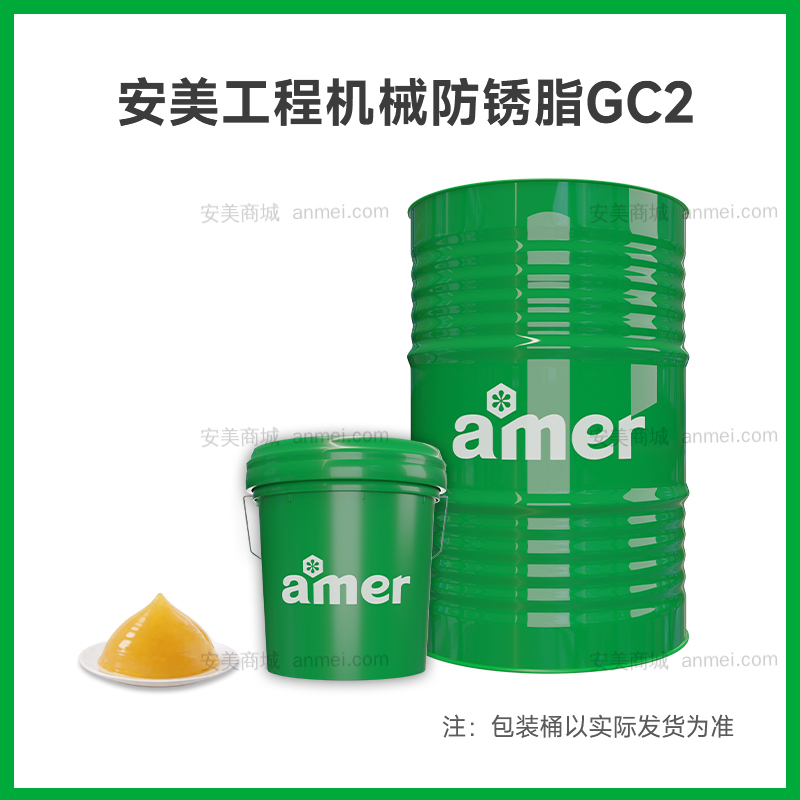
安美工程机械防锈脂GC 15KG/罐-170KG/桶

安美工程机械防锈脂GC采用深度精制基础油,以金属皂稠化,并加抗氧、粘度指数改进剂等高效添加剂,世界先进的接触器制脂新工艺精制而成。组织结构平滑,纤维细腻。

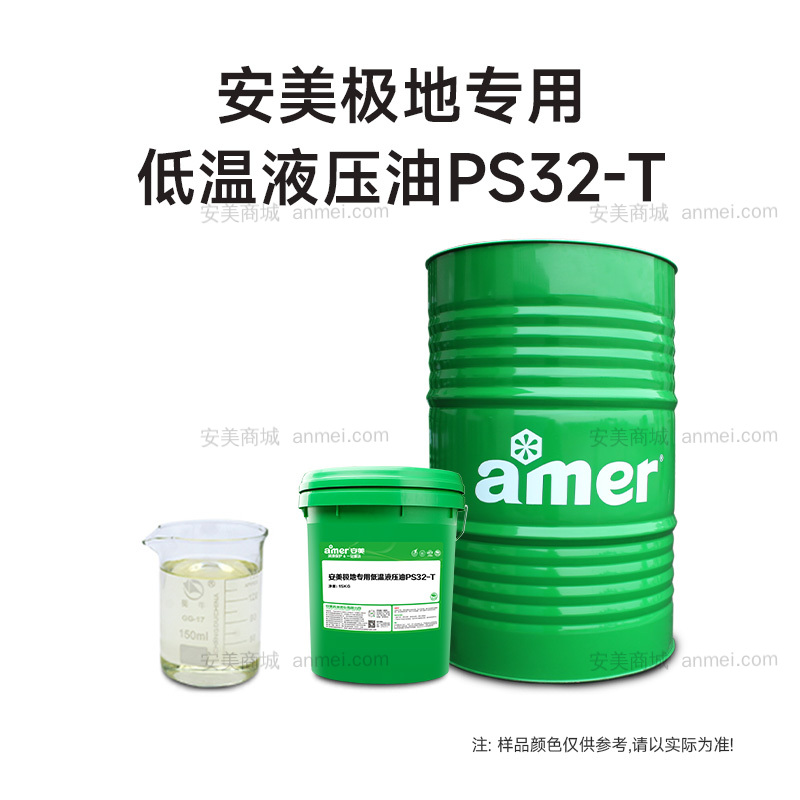
安美极地专用低温液压油PS32-T 170KG/桶

安美极地专用低温液压油PS32-T​本产品采用深度精制的高黏度指数基础油,添加多种性能优异的添加剂精心调配而成。特别适用于露天、极寒区及环境温度变化大或工况苛刻的中、高压液压系统,为长寿型低凝抗磨液压油。

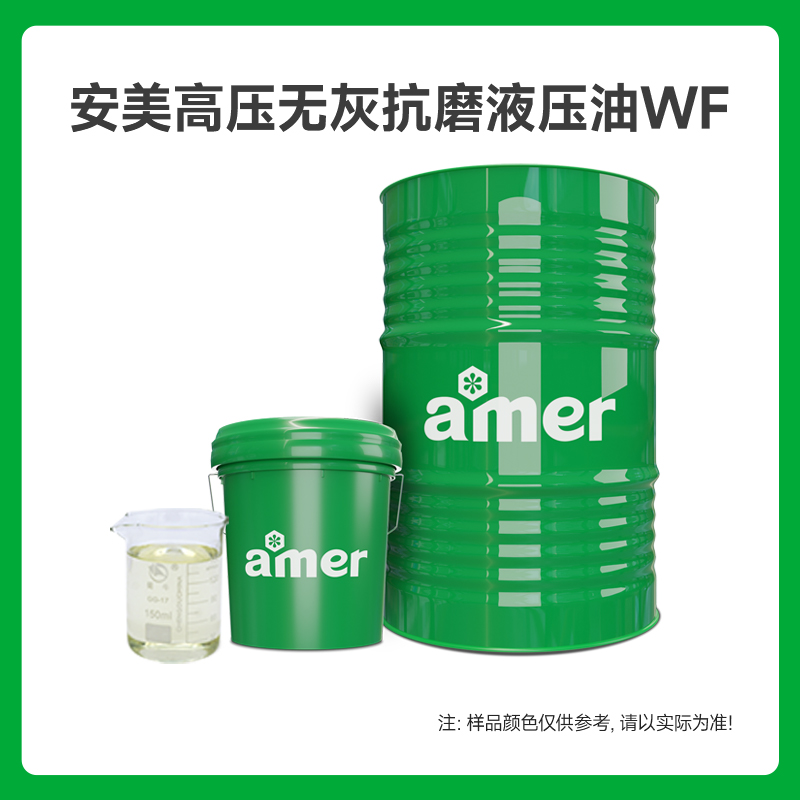
安美高压无灰抗磨液压油WF32/WF46/WF68/WF100-15KG/罐-170KG/桶-850KG/千升桶

安美高压无灰抗磨液压油WF系列产品采用世界专利技术—异构脱蜡精制的石蜡基基础油并添加多种性能优异的添加剂精心调配而成。其品质超越国标 GB11118.1-2011 版的 L-HM(高压)等级质量标准及液压系统最严格的要求-德国DIN51524PART2-HLP级别,为超级无灰抗磨液压油。

客服

您好!请问有什么可以帮您?

在线咨询