

产品介绍

铸铁件加工完,车间放几天就开始泛锈,返工成本蹭蹭涨?
磨削时铁粉沉不下去,二次刮花工件,良率总是上不去?
切削液把机床油漆泡花、腐蚀,设备没用几年就跟"报废"似的?
硅烷处理效果不稳定,涂装附着力差,喷完漆没多久就掉?

如果你正在做车桥、车轴、驱动桥、轮毂轴承这类汽车零部件加工,这些问题大概率不是个例,而是整个行业都在经历的共性痛点。
为什么这些问题现在更值得重视?
车桥作为底盘与传动系统的关键部件,需求跟着汽车制造规模同步增长,市场基本盘很稳。但两个趋势正在把"稳定性"这件事推向台前:
一是新能源驱动的电桥(E-Axle)需求快速增长。电桥对齿轮加工、轴承润滑、表面保护的要求比传统车桥更高,直接关系到传动效率和零部件的耐久可靠性。
二是轻量化带来的材料结构变化。新材料对加工液的稳定性、表面涂层的防护能力提出了更高要求,老一套的润滑维保体系未必跟得上。
再加上车桥壳体、差速器壳体这些核心部件仍以铸铁与钢结构为主,机加工和防腐涂层的刚性需求长期存在——这意味着:谁能在加工、设备维护、表面处理、涂装这一整条链路上都做到稳定可靠,谁就能在良率和交付上占到先机。
一套方案,
覆盖车桥生产全流程
很多企业的现状是:加工液一个供应商、齿轮油另一个供应商、表面处理剂又是第三家——标准不统一,出了问题还得来回扯皮。
安美的思路是把车桥车轴生产的
核心环节打通成一体化方案:
加工油 → 设备油 → 表面处理 → 涂料
每一环都有对应的痛点和产品,
我们下面将逐一拆开看看。
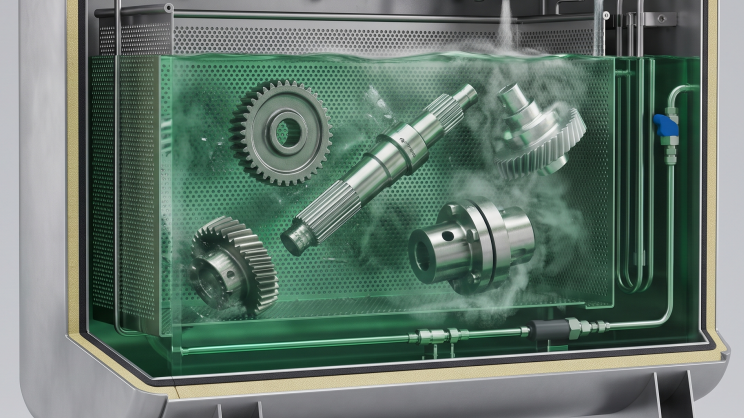
铸铁与碳钢的磨削、切削加工中,工件与机床易生锈蚀、磨粉沉降不佳引发二次刮花、产品对机床油漆适应性不足。
安美全合成铸铁加工液 SF311
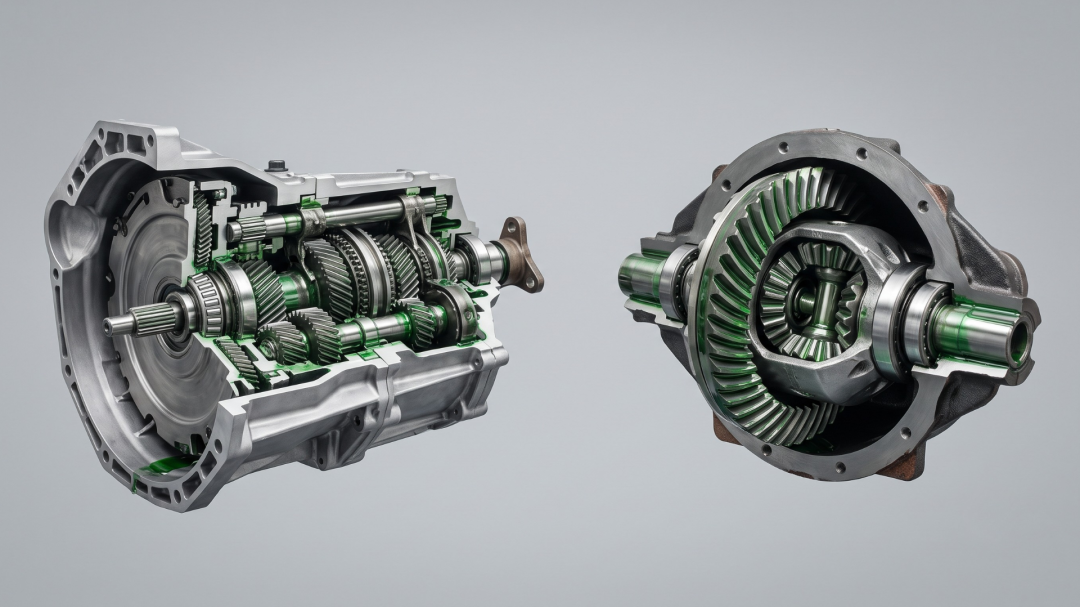
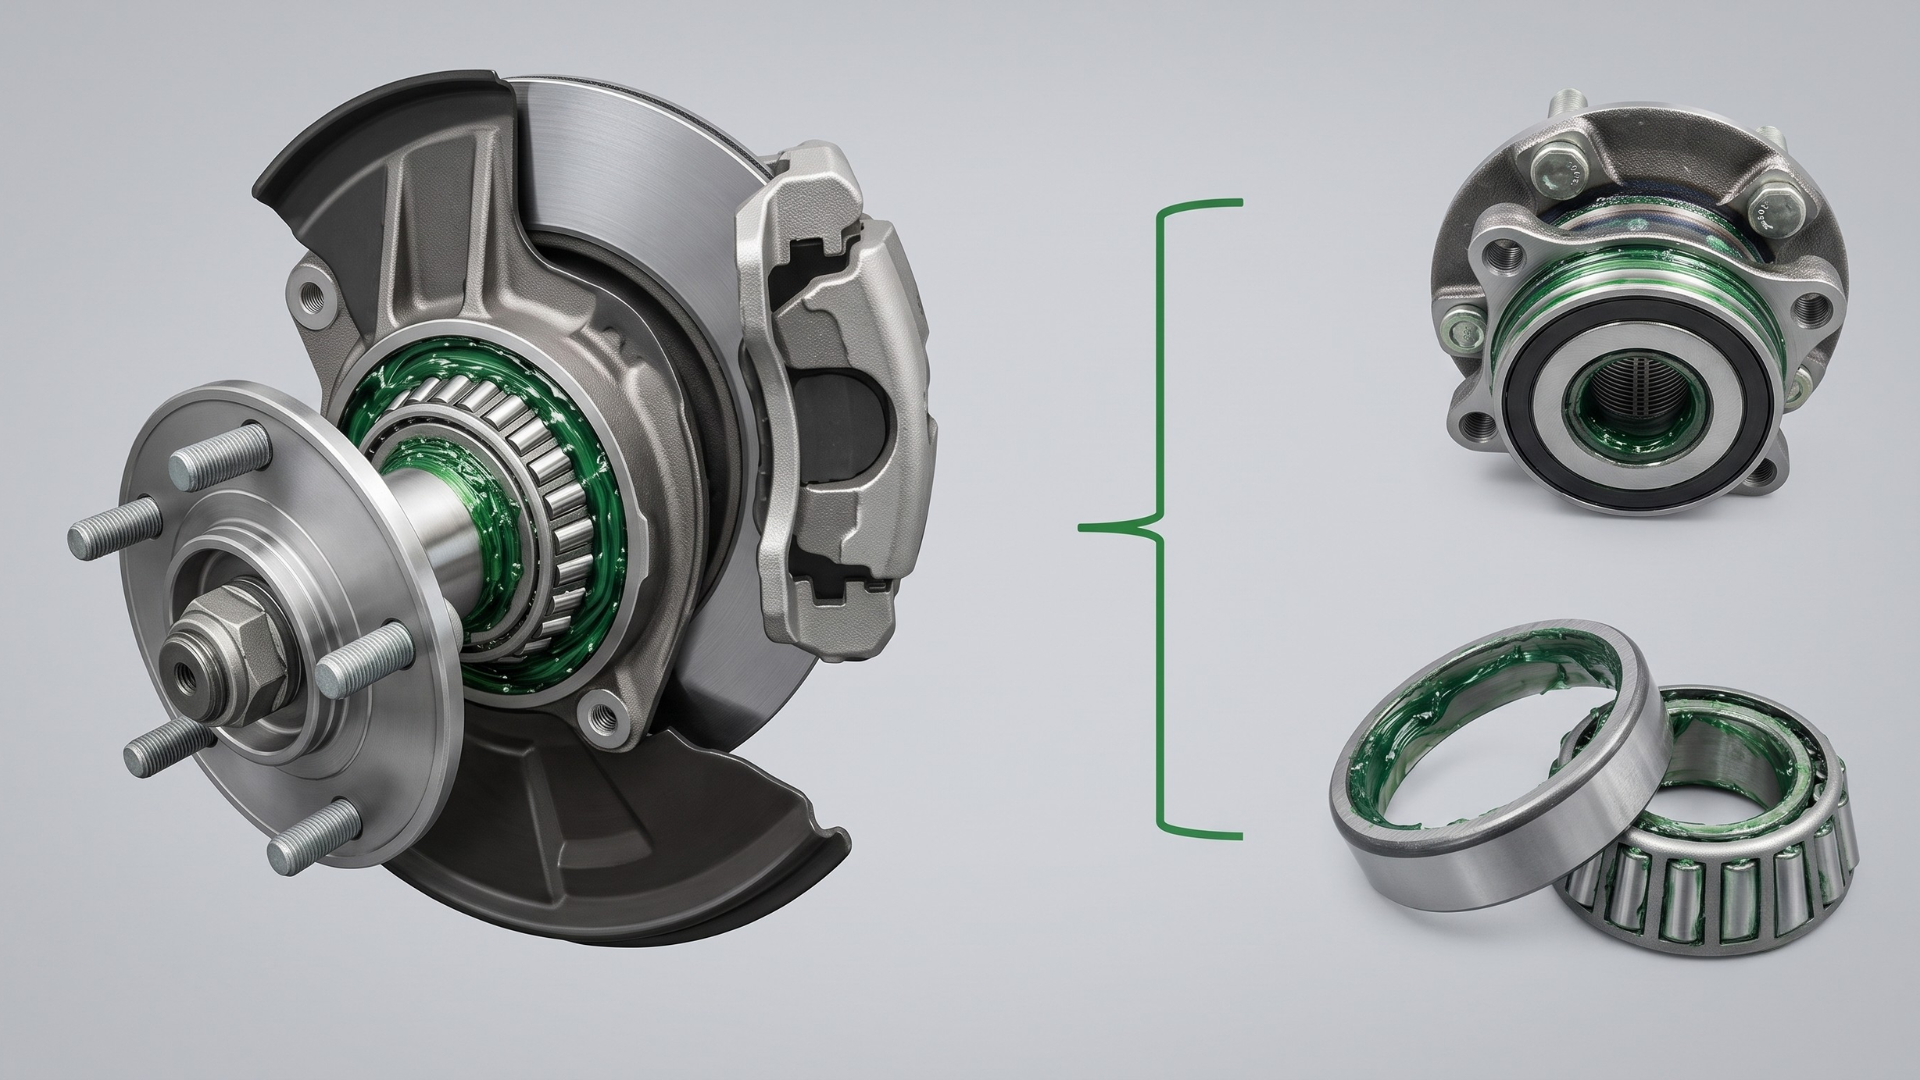
驱动桥、手动变速箱齿轮、轮毂轴承这些关键传动部位,对润滑油脂的抗磨、耐高温、抗水性能要求极高。
安美工程机械专用重负荷齿轮油 GL-5 85W/140
安美重载汽车轮毂轴承润滑脂 LG2、LG3
涂装效果好不好,很大程度上取决于前处理做得扎不扎实。
安美无磷脱脂剂保立美-7890A+7890B
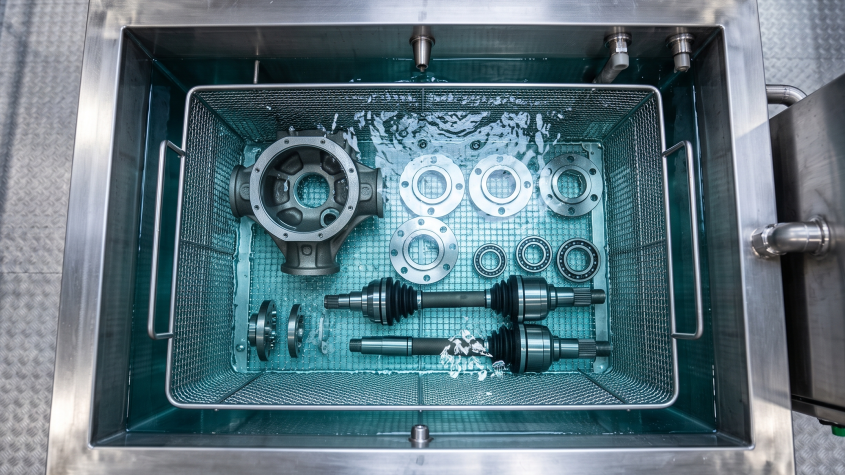
安美硅烷处理剂-保立美 7884
客户在验证这套方案
上述一体化方案,目前已在多家专业车桥车轴制造企业投入应用,包括:
安美,为什么值得信赖
选择一家油液供应商,选的不只是产品,更是背后的研发实力、质量体系与长期服务能力。
二十余年专注工业油液研发与生产,安美已建立起覆盖全球的生产与服务网络,是国内少数具备自主研发、自主生产、全球交付能力的油液化学品企业。
车桥车轴制造对供应商的连续供应能力与质量一致性要求极高,安美从生产基地布局到仓储物流交付,逐一构建保障体系。
多基地布局
统一标准交付
安美在国内及越南、印尼、泰国、墨西哥、马来西亚等地设有11个生产基地,统一产品标准、统一质量规范,支持多基地制造与供应链协同配套,避免因单一产地波动影响客户交付节奏。
仓储物流全覆盖
交付时效有保障
全国9大仓储中心,日存储量超10,000桶,200公里范围内自有车队配送,超出范围亦确保72小时内物流送达,特殊产品可在5-7个工作日内完成交付。
专利技术为核
研发实力有据可查
安美坚持自主创新战略,构建起以80多项授权专利为核心的知识产权矩阵,是中国进入润滑材料发明专利数量前10强的民营企业,同时通过ISO14001、ISO9001、IATF16949等体系认证,是国家知识产权优势企业、国家高新技术企业、省级企业技术中心。
车桥车轴属于高负载、高精度、长寿命零部件,制造过程对供应商的要求,从来不止于单批次的产品合格。能否长期稳定供货、能否快速响应交付、技术积累是否经得起推敲,这些才是真正决定合作能否长久的关键。上述三个维度,正是安美区别于一般贸易型供应商的核心底气所在。